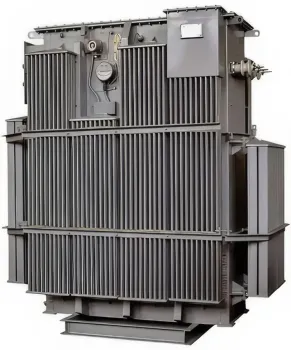
В Саратове из-за аварийного трансформатора остановлена намотка обмоток для мощных электродвигателей – под угрозой срыв поставок для нефтегазового сектора. Мы за 10 дней изготовили и доставили ТМЗ-1000/10/0,4 с азотной защитой, выполнили монтаж в условиях ограниченного доступа и передали полный пакет разрешительной документации.
Намотка статоров – это процесс, где каждый виток провода должен лежать идеально. Остановка линии означает брак в целых партиях двигателей, которые ждут буровые установки и насосные станции.
Проект отгрузки трансформатора ТМЗ-1000/10/0,4 в Саратов (16.07.2025) выполнен для завода, производящего электродвигатели для нефтегазового оборудования. Изделие в герметичном баке с азотной подушкой для защиты масла от окисления, масляное охлаждение. Герметичная конструкция без расширителя исключает контакт масла с воздухом – не требует обслуживания, что критично для непрерывного производства. Применено масло с высокими диэлектрическими свойствами и термостойкостью. Заводские испытания проведены по полной программе.
| # | Параметр | Значение |
|---|---|---|
| 1 # | Мощность Параметр | 1000 кВА Значение |
| 2 # | Напряжение ВН/НН Параметр | 10 / 0,4 кВ Значение |
| 3 # | Потери ХХ / КЗ Параметр | 1900 / 12000 Вт Значение |
| 4 # | Полная масса Параметр | 3100 кг Значение |
Азотная подушка – это страховка от старения масла даже в жарком цехе, где температура достигает +45°C. Трансформатор сохранит свои свойства без ревизий на протяжении всего срока службы.
Перед отправкой выполнены все необходимые измерения сопротивления изоляции, коэффициента трансформации и проверки группы соединения. Бак окрашен термостойкой эмалью, все вводы и уплотнения адаптированы к работе в условиях высоких температур и вибраций. Заземление нейтрали выполнено с учётом чернозёмных грунтов Саратовской области.
Герметичный бак с азотной подушкой выдерживает избыточное давление до 75 кПа, что гарантирует сохранность масла при любых транспортировках и перепадах.
Станки для намотки статоров чувствительны к чистоте синусоиды – мы проверили трансформатор в режиме пусковых токов, чтобы исключить влияние на точность укладки провода.
По прибытии проведена повторная проверка сопротивления обмоток и уровня масла. Степень защиты оболочки соответствует требованиям для установки в производственных цехах. Шеф-монтаж выполнен за 2 дня, пусконаладка – по программе завода с тестированием линии под нагрузкой, имитирующей полную загрузку всех намоточных станков.
| # | Этап | Выполненные операции |
|---|---|---|
| 1 # | Входной контроль Этап | Измерение изоляции, коэффициента трансформации Выполненные операции |
| 2 # | Транспортировка Этап | Фиксация, контроль давления азота, согласование маршрута Выполненные операции |
| 3 # | Шеф-монтаж и пуск Этап | Прогрев, тестирование намоточных станков Выполненные операции |
В период обкатки – ежедневный мониторинг температуры масла и токов с удалённой передачей данных в диспетчерскую завода.